


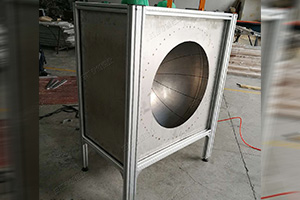
एल्युमिनियम प्रोफाइल अक्सर मानक लंबाई में उपलब्ध कराए जाते हैं, लेकिन औद्योगिक परियोजनाओं में इन्हें बिना संशोधन के शायद ही कभी इस्तेमाल किया जाता है। फ्रेम, मशीन गार्ड, उपकरण सपोर्ट और कस्टम असेंबली के लिए सटीक रूप से कटे हुए सेक्शन, माउंटिंग होल, स्लॉट, थ्रेडेड फीचर्स या मिल्ड सतहों की आवश्यकता हो सकती है।एल्युमिनियम सीएनसी मशीनिंगयह इन सभी प्रक्रियाओं को एक नियंत्रित कार्यप्रवाह में एक साथ लाता है, जिससे खरीदारों को ऐसे घटक प्राप्त करने में मदद मिलती है जो उनकी अंतिम असेंबली आवश्यकताओं के करीब होते हैं।
खरीद और इंजीनियरिंग टीमों के लिए, मुख्य प्रश्न केवल यह नहीं है कि कोई आपूर्तिकर्ता एल्युमीनियम की मशीनिंग कर सकता है या नहीं। बल्कि यह है कि क्या मशीनिंग योजना ड्राइंग, प्रोफाइल ज्यामिति, असेंबली विधि और आवश्यक निरीक्षण मानदंडों से मेल खाती है। एक सुव्यवस्थित एल्युमीनियम सीएनसी मशीनिंग ब्रीफ में ड्राइंग, निर्माण प्रक्रिया और अंतिम असेंबली प्रक्रिया को आपस में जोड़ना चाहिए। यह गाइड एल्युमीनियम प्रोफाइल प्रोसेसिंग के मुख्य चरणों और खरीदारों को कोटेशन मांगने से पहले तैयार की जाने वाली जानकारी के बारे में बताती है।
एल्युमिनियम की सीएनसी मशीनिंग क्या है?
एल्युमीनियम सीएनसी मशीनिंग में, कंप्यूटर-नियंत्रित मशीन टूल्स का उपयोग करके प्रोग्राम किए गए निर्देशों के अनुसार एल्युमीनियम वर्कपीस से सामग्री हटाई जाती है। घटक के आधार पर, प्रक्रियाओं में आरी से काटना, ड्रिलिंग, मिलिंग, टर्निंग और टैपिंग शामिल हो सकती हैं। एक भाग के लिए एक प्रक्रिया या नियोजित क्रम में कई प्रक्रियाओं की आवश्यकता हो सकती है।
एक्सट्रूडेड सेक्शन के लिए, एल्युमीनियम सीएनसी मशीनिंग का उपयोग आमतौर पर उन दोहराए जाने योग्य विशेषताओं को बनाने के लिए किया जाता है जिन्हें केवल एक्सट्रूज़न के माध्यम से प्राप्त करना मुश्किल होता है। उदाहरणों में सटीक रूप से स्थित छेद, काउंटरबोर, एक्सेस ओपनिंग, एंड-फेस फीचर्स और ब्रैकेट या कनेक्टिंग पार्ट्स के लिए मशीनीकृत इंटरफेस शामिल हैं।
यह प्रक्रिया अच्छे उत्पाद डिज़ाइन का विकल्प नहीं है। व्यावहारिक रूप से, एल्युमीनियम सीएनसी मशीनिंग तब सबसे अच्छा काम करती है जब प्रोग्रामिंग और सेटअप शुरू होने से पहले डिज़ाइन का उद्देश्य स्पष्ट हो। यह ड्राइंग को निर्माण योग्य घटक में परिवर्तित करती है।
प्रोफ़ाइल, ड्राइंग और सामग्री से शुरुआत करें
2.1 एक्सट्रूज़न सेक्शन की पुष्टि करें
प्रोफ़ाइल ड्राइंग या सेक्शन संदर्भ, कुल आयाम और आवश्यक कट लंबाई प्रदान करें। यदि प्रोफ़ाइल में आंतरिक कक्ष, खांचे या पतली दीवारें हैं, तो उन क्षेत्रों की पहचान करें जो दिखाई देने योग्य या अक्षुण्ण रहने चाहिए।
2.2 मिश्र धातु और टेम्पर की पहचान करें
विभिन्न एल्युमिनियम मिश्रधातुओं और उनके टेम्पर के कारण कटिंग और मशीनिंग के दौरान उनका व्यवहार भिन्न हो सकता है। सामग्री का नाम खरीद विनिर्देश से अवश्य सत्यापित कर लें।
2.3 डेटम और महत्वपूर्ण विशेषताओं को चिह्नित करें
डेटम एक संदर्भ बिंदु है जिसका उपयोग किसी भाग की स्थिति और माप निर्धारित करने के लिए किया जाता है। रेखाचित्रों में यह स्पष्ट होना चाहिए कि कौन सा फलक, किनारा या छेद पैटर्न अन्य भागों की स्थिति को नियंत्रित करता है।
एल्युमिनियम प्रोफाइल की कटिंग और आरी से कटाई
कटिंग अक्सर मशीनिंग का पहला चरण होता है। एल्युमीनियम को सटीक लंबाई में काटना बाद की प्रक्रियाओं के लिए एक विश्वसनीय प्रारंभिक बिंदु बनाता है और घटकों को इच्छित असेंबली में फिट करने में मदद करता है।
ड्रिलिंग, मिलिंग और टैपिंग
4.1 ड्रिलिंग
ड्रिलिंग से फास्टनर, लोकेटिंग पिन, केबल रूटिंग या कंपोनेंट माउंटिंग के लिए छेद बनते हैं। ड्राइंग में छेद का व्यास, स्थान, गहराई (जहाँ आवश्यक हो) और यह निर्दिष्ट होना चाहिए कि छेद एक दीवार से होकर गुजरता है या कई दीवारों से।
4.2 पिसाई
मिलिंग प्रक्रिया में घूमने वाले कटिंग टूल की मदद से सामग्री हटाई जाती है। इससे पॉकेट, स्लॉट, फ्लैट, रिलीफ और आकारित इंटरफ़ेस बनाए जा सकते हैं। यदि फ़ंक्शन में रेडियस की अनुमति हो, तो जहां तक संभव हो, नुकीले आंतरिक कोने निर्दिष्ट करने से बचें।
4.3 टैपिंग
टैपिंग विधि से तैयार छेद में आंतरिक धागा बनाया जाता है ताकि उसमें पेंच या बोल्ट लगाया जा सके। धागे का मानक, नाममात्र आकार, पिच और आवश्यक गहराई निर्दिष्ट करें।
01.मशीनिंग अनुक्रम और वर्कहोल्डिंग की योजना बनाएं
एक अच्छी प्रक्रिया योजना में यह ध्यान रखा जाता है कि प्रत्येक भाग को कैसे लगाया और सहारा दिया जाएगा। फिक्स्चर और क्लैंप को पतली दीवारों को विकृत किए बिना या दृश्यमान सतहों पर निशान छोड़े बिना भाग को सुरक्षित रूप से पकड़ना चाहिए।
02.डिबरिंग, सतह संरक्षण और एनोडाइजिंग
मशीनिंग के दौरान सतह पर खुरदरे या नुकीले किनारे रह सकते हैं। खुरदरे किनारों को हटाने से महत्वपूर्ण आयामों में कोई बदलाव किए बिना अवांछित किनारों को हटाया जा सकता है। यदि पुर्जे पर एनोडाइजिंग की जानी है, तो उत्पादन से पहले आपूर्तिकर्ता से प्रक्रिया पर चर्चा कर लें।
03.निरीक्षण: प्रत्येक महत्वपूर्ण आयाम को आवश्यकता से जोड़ें
एल्युमीनियम सीएनसी मशीनिंग के निरीक्षण योजना में उन आयामों पर ध्यान केंद्रित किया जाना चाहिए जो फिटिंग, संरेखण, सुरक्षा या प्रदर्शन को नियंत्रित करते हैं। खरीदारों को कार्य के लिए महत्वपूर्ण आयामों को स्पष्ट रूप से पहचानना चाहिए।
खरीदारों को आरएफक्यू में क्या शामिल करना चाहिए
- आयामों और सहनशीलता सहित 2डी इंजीनियरिंग ड्राइंग।
- जटिल ज्यामिति के लिए 3डी सीएडी फाइल।
- प्रोफाइल सेक्शन, सामग्री का पदनाम और टेम्पर।
- तैयार कटी हुई लंबाई और सतह उपचार।
- प्रति ऑर्डर मात्रा और बार-बार मांग।
- निरीक्षण, पैकेजिंग और वितरण संबंधी आवश्यकताएं।
एल्युमिनियम प्रोफाइल मशीनिंग पार्टनर का चयन करना
किसी आपूर्तिकर्ता का मूल्यांकन करते समय, केवल यह न देखें कि सीएनसी सेवाएं उपलब्ध हैं। एक सक्षम भागीदार को अपूर्ण विशिष्टताओं को स्पष्ट करने और विनिर्माण संबंधी बाधाओं को व्यावहारिक रूप से समझाने के लिए तत्पर रहना चाहिए।
एक्सट्रूज़न आपूर्ति और द्वितीयक प्रसंस्करण से संबंधित परियोजनाओं के लिए, खरीदार समीक्षा कर सकते हैंसीएनसी प्रोसेसिंग पेजऔरकस्टम प्रोसेसिंग पेजकिसी परियोजना संबंधी पूछताछ तैयार करते समय।
अक्सर पूछे जाने वाले प्रश्नों
1. एल्युमीनियम प्रोफाइल की मशीनिंग में कौन-कौन से ऑपरेशन शामिल किए जा सकते हैं?
डिजाइन और आपूर्तिकर्ता की प्रक्रिया सीमा के आधार पर, काम में कटिंग, ड्रिलिंग, मिलिंग, टैपिंग और टर्निंग शामिल हो सकते हैं।
2. क्या सीएनसी मशीनिंग हर तरह के एल्युमीनियम एक्सट्रूज़न के लिए उपयुक्त है?
यह स्वतः नहीं होता। उपयुक्तता मिश्र धातु, टेम्पर, अनुभाग ज्यामिति, दीवार की मोटाई और वर्कहोल्डिंग विधि पर निर्भर करती है।
3. आरी से काटने और सीएनसी मशीनिंग में क्या अंतर है?
सामग्री को लंबाई के अनुसार अलग करने के लिए आरी का उपयोग किया जाता है; सीएनसी मशीनिंग से छेद, पॉकेट और स्लॉट जैसी जटिल आकृतियाँ बनाई जाती हैं।
4. क्या एनोडाइजिंग मशीनिंग से पहले या बाद में होनी चाहिए?
सही क्रम पुर्जे के डिजाइन और फिनिशिंग संबंधी आवश्यकताओं पर निर्भर करता है। आपूर्तिकर्ता से पहले ही इस बारे में चर्चा कर लें।
5. मशीनिंग कोटेशन के लिए किन फाइलों की आवश्यकता होती है?
आयामों वाला 2D चित्र आवश्यक है। जटिल पुर्जों के लिए 3D CAD मॉडल सहायक होता है।
निष्कर्ष: प्रक्रिया निर्दिष्ट करने से पहले भाग निर्दिष्ट करें
एल्युमिनियम की सफल सीएनसी मशीनिंग की शुरुआत स्पष्ट ड्राइंग और एक्सट्रूज़न की व्यावहारिक समझ से होती है। विदेशी खरीदारों के लिए, देरी को कम करने का सबसे प्रभावी तरीका संपूर्ण तकनीकी जानकारी प्रदान करना है।
पोस्ट करने का समय: 02 नवंबर 2026